Gnóthaíonn Fiontair Tagarmharcála Ceannródaithe san Éifeachtúlacht agus sa Chruinneas araon
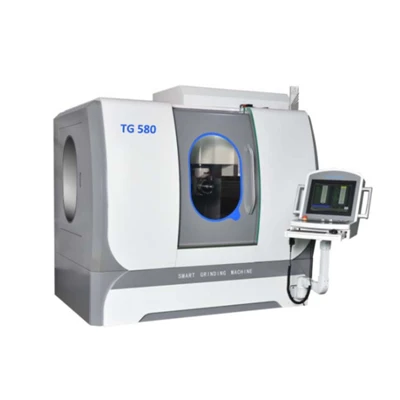
I réimse na déantúsaíochta beachtas, is minic a chinneann feidhmíocht trealaimh go díreach cáilíocht an táirge agus croí-iomaíochas na cuideachta. Le blianta beaga anuas, tá meaisíní meilte gan lár CNC, lena buntáistí teicneolaíochta suaiteacha, ag athsholáthar trealaimh mheilt traidisiúnta de réir a chéile chun a bheith ar an "is fearr leat nua" i dtionscail ardchríocha mar fheistí feithicleach, aeraspáis agus leighis. Léiríonn cásanna iarratais le déanaí ó phríomhfhiontair go gcuireann an trealamh seo ní hamháin le cruinneas meaisínithe go dtí an leibhéal miocrón ach go méadóidh sé cumas táirgthe níos mó ná 30% freisin, ag instealladh móiminteam láidir i-fhorbairt ardchaighdeáin an tionscail déantúsaíochta.
Nuálaíocht Theicneolaíoch: Uasghrádú Cuimsitheach ó Struchtúr go Córas
Eascraíonn croí-iomaíochas meaisíní meilte gan lár CNC as athchóiriú cuimsitheach ar theicneolaíochtaí meilt traidisiúnta. Go struchtúrach, tá bonn an mheaisín agus na comhpháirteanna lárnacha déanta as iarann teilgthe ardghrád FC-30, atá ag dul faoi phróisis análaithe saorga agus aosaithe nádúrtha. Déantar iad a mheaisíniú ansin in aon socrú amháin ag baint úsáide as trealamh den scoth ar nós Yasda agus Mitsui Seiki, ag baint amach cruinneas tríthoiseach ag an leibhéal miocrón-a leagann bunsraith dhaingean le haghaidh meaisínithe ultra-bheachtais.
Glacann an córas fearsaidí cruach cóimhiotail SNCM- 21H ó bhranda Jian Chang na Téaváine. Tar éis múchadh, carburizing, agus cóireáil chrióigineach arna rialú ag ríomhaire, sroicheann cruas an dromchla céim HRC-62 le ciseal cruaite éifeachtach níos mó ná 1.5 mm ar thaobh amháin. Cinntíonn sé seo feidhmíocht chobhsaí faoi choinníollacha meilt ardluais.
Is buaicphointe é an t-uasghrádú ar an gcóras tiomána rotha rialaithe. Feistithe le mótair servo Delta (YASKAWA), sroicheann sé rialáil luas gan chéim ó 0 go 350 rpm. Fiú amháin de réir mar a athraíonn trastomhas an roth mar gheall ar chaitheamh, coinnítear luas leanúnach dromchla, ag cinntiú go bunúsach cruinneas meaisínithe agus bailchríoch dromchla. Ina theannta sin, tá an mótar servo comhtháite agus an bosca roth rialaithe á thiomáint go díreach ag crios sioncrónach, a chlaonann i gcomhar leis an roth rialaithe chun comhthreomhar ulóg crios a choinneáil. Cuireann an dearadh seo deireadh leis na caillteanais táimhe agus an mhí-ailíniú uilleach a bhaineann le tarchur ilchéimeanna i dtrealamh níos sine, laghdaítear rátaí teipe, agus sábhálann sé ar chostais chothabhála rialta ar nós athsholáthar earrach slabhra agus teannas.
Sa chóras gléasta, tacaíonn an cóiritheoir dé-ais servo uathoibríoch le hidirshuíomh le haghaidh meilt comhrianta agus tumtha ar phíosaí oibre barrchaolaithe agus cuartha. Cinntíonn an struchtúr colscartha de láimh cobhsaíocht fhadtéarmach an aonaid chóirithe. Úsáideann an córas ola i gcúrsaíocht fhearsaid ola fhearsaid ardghrád Uimh. 10, le scagachán déchéime agus rialú brú, ag soláthar lubrication fadtéarmach. Déanann dearadh an chineáil umar ola scoilte an chothabháil laethúil a shimpliú tuilleadh.
Cás-Staidéar: Gnóthachain “Caighdeán agus Éifeachtúlacht” ag Monaróir Páirteanna Feithicleach
Tugann monaróir mór páirteanna tarchurtha feithicleach scéal rath ionadaíoch. Roimhe seo, d'úsáid an chuideachta meilt traidisiúnta gan lár chun seaftaí ionchuir tarchurtha φ20mm × 150mm a phróiseáil agus thug siad aghaidh ar thrí mhórdhúshlán tionscail:
1. Bhí seaftaí caol seans maith le lúbadh agus dífhoirmiú, le hearráidí cruinn níos mó ná 0.003 mm go minic agus garbh an dromchla teoranta do Ra 0.8 μm, rud a d'fhág go raibh ráta pas bhfostú ag thart ar 82%.
2. Chuir luchtú/díluchtú de láimh agus coigeartuithe minice trealaimh teorainn le haschur aonair{-aistrithe (8 n-uaire) go 4,800 píosa, gan freastal ar an éileamh méadaitheach.
3. Thit torann oibriúcháin ard (suas le 90 dB) agus tomhaltas iomarcach fuinnimh gann ar chaighdeáin déantúsaíochta glasa.
Tar éis an meaisín meilt CNC gan lár a ghlacadh, d'aistrigh na buntáistí teicneolaíochta go tapa i bhfeidhmíocht. Buíochas le cruinneas beatha 1μm agus rialú roundness 0.001 mm, bhain na seaftaí ionchuir 0.0008 mm roundness agus roughness dromchla Ra 0.16 μm. Tháinig ardú ar an ráta pas go 99.6%, rud a shásaigh go hiomlán na ceanglais arda maidir le cóimeáil tarchuir deiridh. Le córas uathoibríoch luchtaithe agus díluchtaithe ar stíl droichid, cothaítear páirteanna trí bhabhla creathadh, ailínithe trí aonad suite, agus láimhseálann lámh róbatach iad. Tar éis meilt, aistrítear na páirteanna go huathoibríoch chuig an mbosca bailiúcháin, rud a mhéadaíonn aschur aistrithe aonair go 6,500 píosa-méadú 35%.
Idir an dá linn, thit torann meaisín go 72 dB agus thit tomhaltas fuinnimh 18%, rud a ligeann don chuideachta deimhniú monarcha glas a phas go rathúil.
"Roimhe seo, bhí trí mheaisín traidisiúnta agus seisear oibritheoirí ag teastáil uainn chun freastal ar an éileamh. Anois, déanann grinder CNC centerless amháin le hoibreoir amháin an obair, agus tá an comhsheasmhacht i gcáilíocht an táirge gan fasach," a dúirt stiúrthóir táirgeachta na cuideachta. Laistigh de shé mhí ó oibriú, shábháil saothair agus laghduithe dramh amháin an chuideachta os cionn 2 mhilliún RMB.
Feidhmchláir Ilghnéitheacha: Ó Aeraspáis go Feistí Leighis
Ligeann solúbthacht an mheaisín meilt gan lár CNC dó barr feabhais a chur ar fud na dtionscal. San aeraspáis, d'úsáid cuideachta amháin a feidhm meilt tuirbín chun guaillí seafta tuirbín a phróiseáil. Trí chlaonadh cothrománach an roth rialaithe a choigeartú 3 céim agus an roth meilt a oibriú ag 1300 rpm, d'éirigh leo aistrithe gan uaim idir guaillí agus seaftaí. Rinneadh lamháltais gheoiméadracha a rialú laistigh de 0.0015 mm-i bhfad níos airde ná an caighdeán traidisiúnta 0.005 mm.
In earnáil na bhfeistí leighis, áit a bhfuil ceanglais bheachtais níos déine fós, d’úsáid monaróir ionchlannáin ortaipéideach amháin an trealamh chun dromchlaí sféarúla na n-alt saorga a mheilt. Chruthaigh an cóiritheoir idirshuímh dé-ais go cruinn cuar ga 5 mm, ag baint amach garbh an dromchla de Ra 0.08 μm-chomhlíonta go hiomlán le caighdeáin bith-chomhoiriúnachta d'ionchlannú daonna.
"Tugann cobhsaíocht an mheaisín an muinín dúinn glacadh le horduithe níos airde. Inniu, onnmhairítear ár gcomhpháirteanna go 12 thír," a dúirt Príomhfheidhmeannach na cuideachta.
Ó seaftaí tarchurtha feithicleach go seaftaí tuirbín aeraspáis, ag iompar fáinní go hailt shaorga, tá an meaisín meilt gan lár CNC ag ath-shainmhíniú caighdeáin mheilt cruinneas lena buntáistí "ard-chruinneas, ardéifeachtúlachta agus tomhaltas íseal fuinnimh". De réir mar a leanann déantúsaíocht chliste ag dul ar aghaidh, tá an trealamh seo le bheith ina chroí-uirlis do níos mó cuideachtaí a bheidh ag iarraidh scrogaill toillte a bhriseadh agus iomaíochas a fheabhsú, ag tabhairt tacaíochta láidir d'aistriú na Síne i dtreo déantúsaíochta ardleibhéil.